
Сферический порошок диоксида циркония, стабилизированного оксидом иттрия (YSZ), для процессов термического напыления
2026-10-20
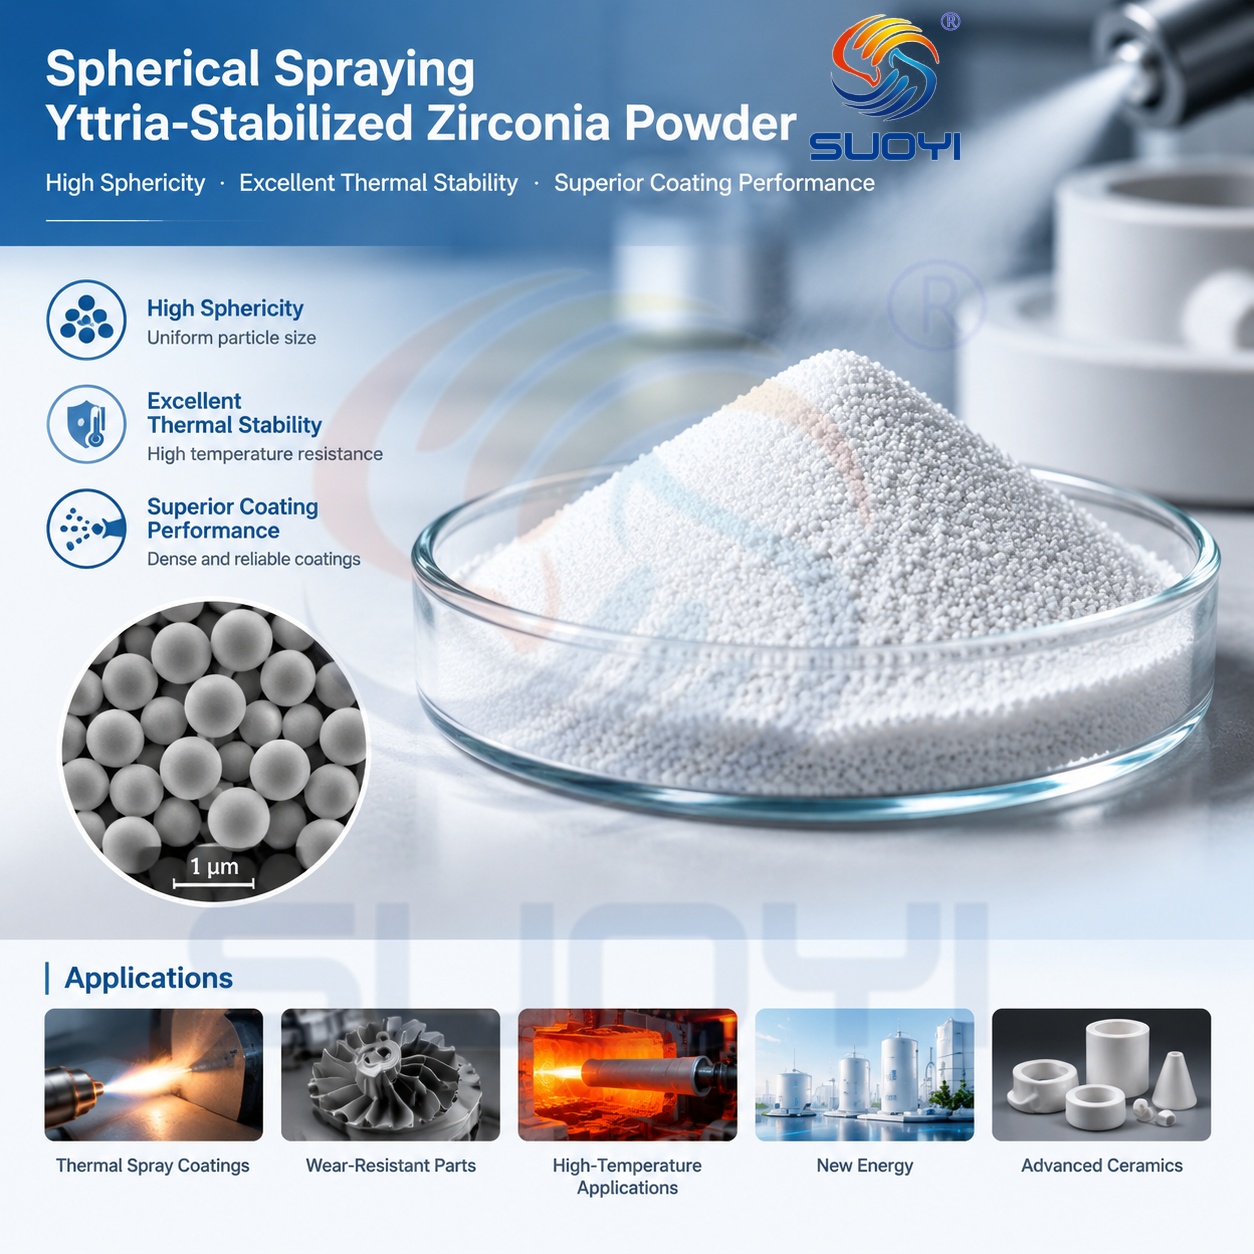
Сферический порошок диоксида циркония, стабилизированного оксидом иттрия (YSZ), для процессов термического напыления
Сферический порошок YSZ
Высокая сферичность: частицы представляют собой идеально плотные сферы с превосходной сыпучестью, что обеспечивает равномерную и непрерывную подачу порошка без засорения сопла или образования «сводов» (заторов).
Высокий коэффициент использования материала (эффективность нанесения): благодаря высокой насыпной плотности и стабильной скорости движения частиц в потоке, эффективность нанесения покрытия значительно выше по сравнению с использованием дробленых (угловатых) порошков.
Плотные и однородные покрытия: порошок хорошо плавится и растекается, образуя покрытия с низкой пористостью, гладкой поверхностью и стабильной микроструктурой.
Упрочнение за счет фазовых превращений: использование систем, стабилизированных оксидом иттрия (например, 3Y, 5Y или 8Y), позволяет поддерживать стабильную тетрагональную или кубическую фазу. Это предотвращает появление трещин, связанных с фазовыми переходами, и обеспечивает исключительную вязкость разрушения и стойкость к термоударам.
Превосходные теплозащитные свойства: материал обладает низкой теплопроводностью и устойчивостью к высокотемпературной коррозии, что делает его классическим решением для создания теплозащитных покрытий (TBC) в газовых турбинах и авиационных двигателях.
Контролируемый состав высокой чистоты: содержание основных компонентов (Y₂O₃ и ZrO₂) и примесей (таких как SiO₂, Fe₂O₃, Na₂O) строго контролируется, что гарантирует стабильность характеристик от партии к партии.
Регулируемый гранулометрический состав: значения D50 и распределение частиц по размерам могут быть адаптированы под конкретные методы термического напыления, включая атмосферное плазменное напыление (APS), высокоскоростное газопламенное напыление (HVOF) и вакуумное плазменное напыление (VPS).
1. Сферический порошок диоксида циркония, стабилизированного оксидом иттрия (YSZ), предназначенный для термического напыления, представляет собой высокоэффективный керамический материал. Он производится путем соединения высокочистого ультрадисперсного диоксида циркония со стабилизирующей добавкой — оксидом иттрия, — с последующим высокотемпературным плавлением и сфероидизацией. Данный продукт сохраняет все присущие диоксиду циркония достоинства: высокую температуру плавления, высокую твердость, низкую теплопроводность и выраженную химическую инертность. Благодаря стабилизации оксидом иттрия кристаллическая структура фиксируется в тетрагональной (t-ZrO₂) или кубической (c-ZrO₂) фазе. Это кардинально решает проблемы объемного расширения и растрескивания покрытий, которые в противном случае возникают при охлаждении чистого диоксида циркония вследствие фазового перехода из моноклинной модификации в тетрагональную. Кроме того, близкая к сферической форма частиц порошка обеспечивает более равномерный нагрев и полное расплавление в плазменной струе, что позволяет получать покрытия с высокой прочностью сцепления и увеличенным сроком службы в условиях термоциклирования.
2. Основные области применения:
Теплозащитные покрытия (TBC) для компонентов авиационных двигателей (например, лопаток турбин и теплозащитных экранов камер сгорания) и лопаток газовых турбин; высокотемпературные теплоизоляционные покрытия для энергетического оборудования (лопатки газовых и паровых турбин); компоненты для валков промышленных печей и установок для сжигания отходов; детали автомобилей (элементы выхлопных систем, свечи зажигания); оборудование для нефтехимической промышленности (коррозионно- и износостойкие клапаны, корпуса насосов); компоненты металлургического оборудования (валки прокатных станов, печные валки); износо- и коррозионностойкие конструкционные покрытия; а также изделия биомедицинского назначения (например, покрытия для искусственных суставов).
Теплозащитные покрытия (TBC) для компонентов авиационных двигателей (например, лопаток турбин и теплозащитных экранов камер сгорания) и лопаток газовых турбин; высокотемпературные теплоизоляционные покрытия для энергетического оборудования (лопатки газовых и паровых турбин); компоненты для валков промышленных печей и установок для сжигания отходов; детали автомобилей (элементы выхлопных систем, свечи зажигания); оборудование для нефтехимической промышленности (коррозионно- и износостойкие клапаны, корпуса насосов); компоненты металлургического оборудования (валки прокатных станов, печные валки); износо- и коррозионностойкие конструкционные покрытия; а также изделия биомедицинского назначения (например, покрытия для искусственных суставов).
3. Процесс производства
Основные этапы: Соосаждение/легирование → Прокаливание и синтез → Измельчение и грануляция → Плазменная (или пламенная) сфероидизация → Прецизионная классификация → Контроль качества и упаковка.
Легирование и смешивание: Высокочистые ZrO₂ и Y₂O₃ дозируются в заданных пропорциях и подвергаются мокрому смешиванию для обеспечения равномерного распределения иттрия.
Прокаливание и синтез: Высокотемпературное прокаливание используется для формирования стабильного предшественника тетрагональной или кубической фазы, а также для удаления летучих компонентов и остатков углерода.
Измельчение и грануляция: Материал подвергается струйному помолу до достижения целевого гранулометрического состава, после чего из него формируются гранулы, пригодные в качестве сырья для стадии сфероидизации. Плазменная сфероидизация (ключевой этап): Порошок подается в высокотемпературную плазменную струю (приблизительно 6000–10 000 °C). Поверхности частиц мгновенно расплавляются, и под действием сил поверхностного натяжения частицы принимают сферическую форму. Затем, в процессе быстрого охлаждения, они затвердевают, превращаясь в практически монолитные сферические частицы. На этом этапе определяются ключевые характеристики, такие как сферичность, доля полых частиц и плотность.
Классификация и просеивание: С помощью воздушной классификации и механического просеивания осуществляется регулирование гранулометрического состава в соответствии с конкретными технологическими требованиями (например, 15–45 мкм или –45+15 мкм) для таких процессов, как атмосферное плазменное напыление (APS) или высокоскоростное газопламенное напыление (HVOF).
Контроль качества и упаковка: Образцы проходят проверку на гранулометрический состав (методом лазерной дифракции), сферичность (с помощью сканирующей электронной микроскопии — СЭМ), насыпную плотность, сыпучесть, химический состав и фазовый состав (методом рентгенофазового анализа — РФА). После подтверждения соответствия установленным требованиям порошок герметично упаковывается.
Преимущества: По сравнению с порошками, полученными традиционными методами дробления и грануляции, порошки, прошедшие плазменную сфероидизацию, отличаются более высокой сферичностью, меньшим содержанием полых частиц и отсутствием агломератов. Это обеспечивает значительно лучшую сыпучесть и более высокую эффективность нанесения покрытия.
4. Система упаковки
Внутренняя упаковка: Полиэтиленовые (ПЭ) пакеты пищевого класса с термосваркой для защиты от проникновения влаги; при необходимости — вакуумная упаковка или упаковка в среде азота.
Внешняя упаковка: Контейнеры вместимостью 25 кг — квадратные ПВХ-барабаны или картонные (фибровые) барабаны. На внешнюю поверхность наносится маркировка: название бренда, марка продукта, номер партии, масса нетто, дата производства, а также знаки, указывающие на необходимость защиты от влаги.
Палетирование и отгрузка: Продукция размещается на стандартных деревянных или прошедших фумигацию поддонах (в соответствии со стандартом ISPM-15 для экспортных поставок). Поддоны оборачиваются стрейч-пленкой, углы укрепляются защитными элементами; при необходимости используются упаковочные ленты.
Документация и маркировка: Каждый барабан имеет маркировку и сопровождается сертификатом анализа (COA). Маркировка на внешней упаковке может быть выполнена по индивидуальному заказу клиента.
Условия хранения: Хранить в прохладном, сухом, хорошо проветриваемом помещении. Емкости должны быть плотно закрыты во избежание поглощения влаги и слеживания порошка. Стандартный срок хранения (в нераспечатанной упаковке) составляет 12 месяцев.
Порошок нитрида титана (TiN) от SUOYI
Связанная статья
Порошок нитрида титана (TiN) от SUOYI
Нитрид титана (TiN) — передовой керамический порошок «золотистого» цвета, отличающийся высокой твердостью и износостойкостью.
Нитрид титана (TiN) — передовой керамический порошок «золотистого» цвета, отличающийся высокой твердостью и износостойкостью.
Порошок нитрида титана (TiN) от SUOYI

Композиционные порошки на основе оксида хрома (Cr₂O₃) для термического напыления
Керамические порошки для термического напыления на основе оксида хрома (Cr₂O₃)
Керамические порошки для термического напыления на основе оксида хрома (Cr₂O₃)
Композиционные порошки на основе оксида хрома (Cr₂O₃) для термического напыления
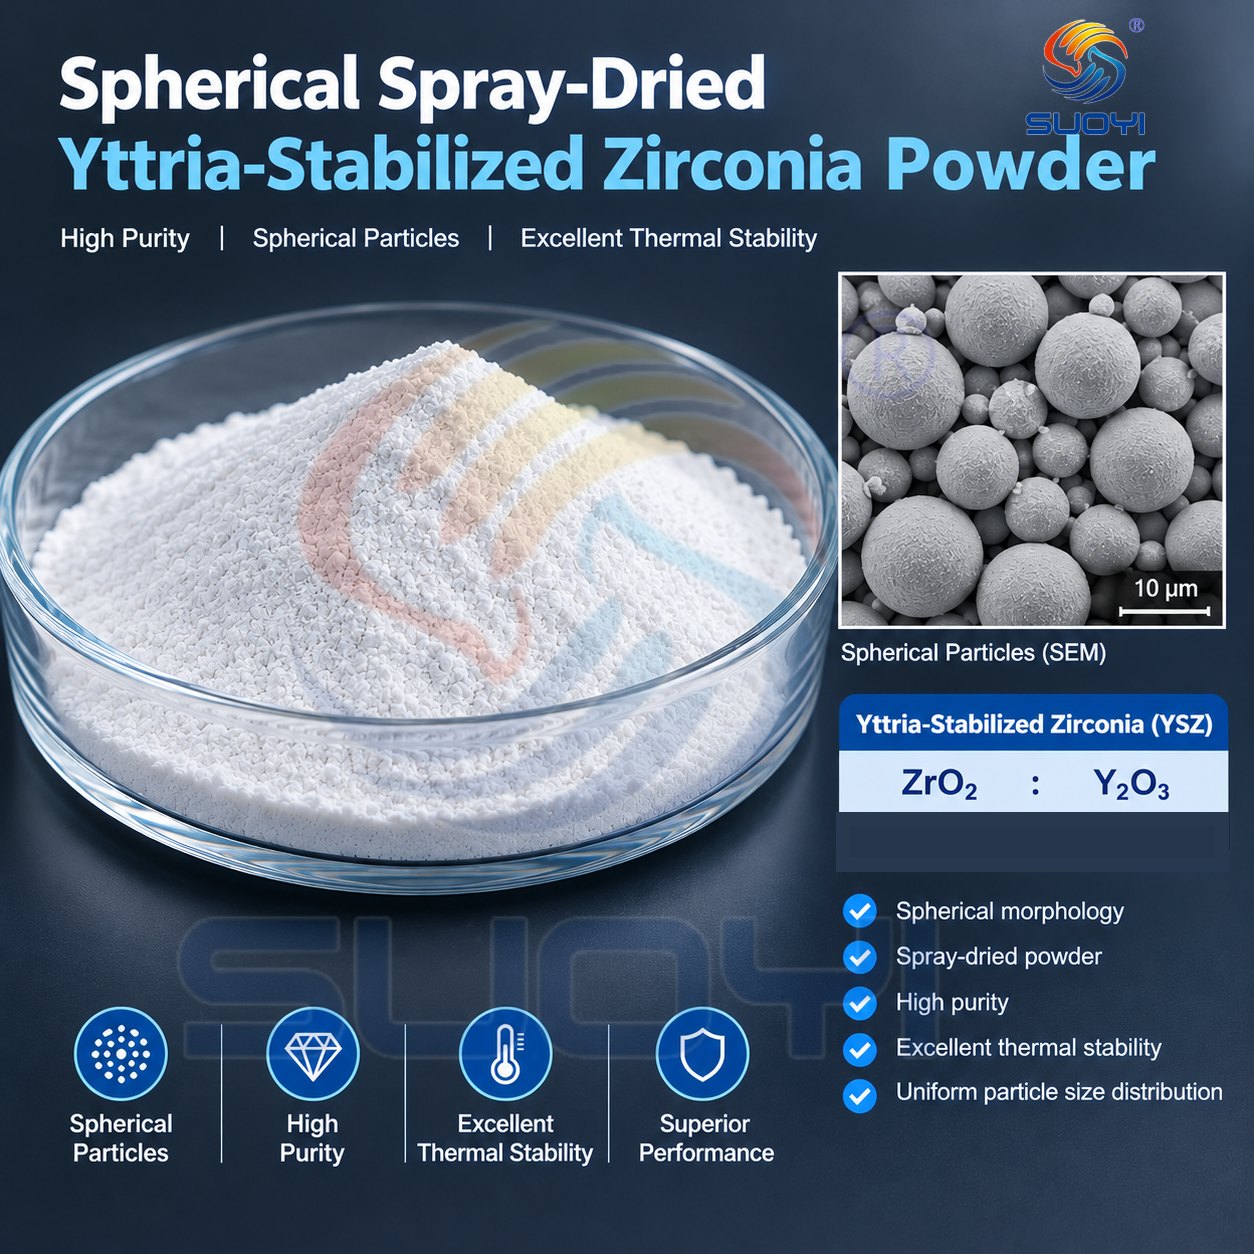
Производство сферического порошка диоксида циркония, стабилизированного оксидом иттрия (YSZ), для методов термического напыления
Сферический порошок YSZ; диоксид циркония, стабилизированный оксидом иттрия, для термического напыления; порошки марок 8YSZ, 5YSZ и 20YSZ.
Сферический порошок YSZ; диоксид циркония, стабилизированный оксидом иттрия, для термического напыления; порошки марок 8YSZ, 5YSZ и 20YSZ.
Производство сферического порошка диоксида циркония, стабилизированного оксидом иттрия (YSZ), для методов термического напыления

CAS: 1344-28-1
Продукт изготавливается на основе ультрадисперсного порошка α-Al₂O₃ с добавлением спекающих и органических добавок. Технология производства включает мокрый помол (приготовление суспензии) и грануляцию методом распылительной сушки для получения сферических гранул. Материал специально разработан для процессов сухого прессования и холодного изостатического прессования
Продукт изготавливается на основе ультрадисперсного порошка α-Al₂O₃ с добавлением спекающих и органических добавок. Технология производства включает мокрый помол (приготовление суспензии) и грануляцию методом распылительной сушки для получения сферических гранул. Материал специально разработан для процессов сухого прессования и холодного изостатического прессования
Гранулированный порошок оксида алюминия Suoyi / Порошок оксида алюминия, полученный методом распылительной сушки